一、灰铸铁天生怕潮
制动件防锈难,首先难在材质。
刹车鼓用的是灰铁250,这东西孔隙多、质地疏松,潮气顺着微孔往里渗,很快就出黄锈。不像钢材表面致密,灰铸铁防锈天生就吃亏。
环境因素又放大了这个问题。国内7到8月梅雨季,厂区里堆着的半成品大面积返锈。海运集装箱里湿度高又有盐雾,30到90天的航程下来,锈蚀更严重。
工业防锈剂厂家天津维赛在一家做房车刹车鼓的客户那里看到的情况:原包装只有塑料袋加木箱,加工面裸露接触湿气。到货后投诉不断,海外客户信任度一直在掉。
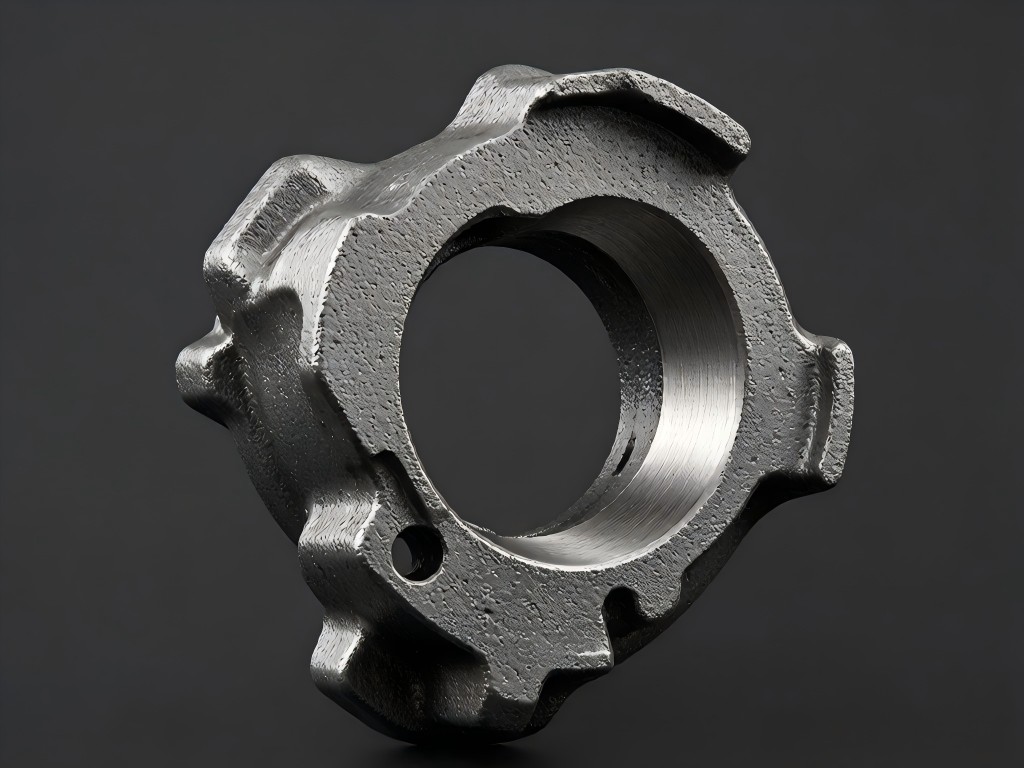
灰铸铁制动鼓材质表面微孔结构
二、不让用油才是真正的麻烦
灰铸铁防锈还有一条行业红线:制动摩擦工作面不能涂防锈油。
原因很直接——油膜会改变摩擦系数。刹车打滑不是小事,北美汽配准入标准有专门的检测要求。对制动件来说,无油防锈是必须执行的硬约束,没得选。
那传统的防锈手段怎么办?
防锈油直接出局。涂在摩擦面上,制动性能不达标,任何油性残留都可能引发安全事故和召回。
湿式切削液用不起。有的进口切削液自带几天短期防锈,但配套污水处理设备要花几百万。年产几万件的厂子,订单量撑不起这个投资。而且切削液的防锈时效覆盖不了海运所需的30到90天。
只靠包装防不住。塑料袋加木箱打包装运,没有表面处理,裸露加工面直接受潮。就算加了VCI防锈纸和干燥剂,也只能延缓、无法根治铸铁氧化。维赛的技术结论很明确:表面处理是核心,防潮包装是辅助。
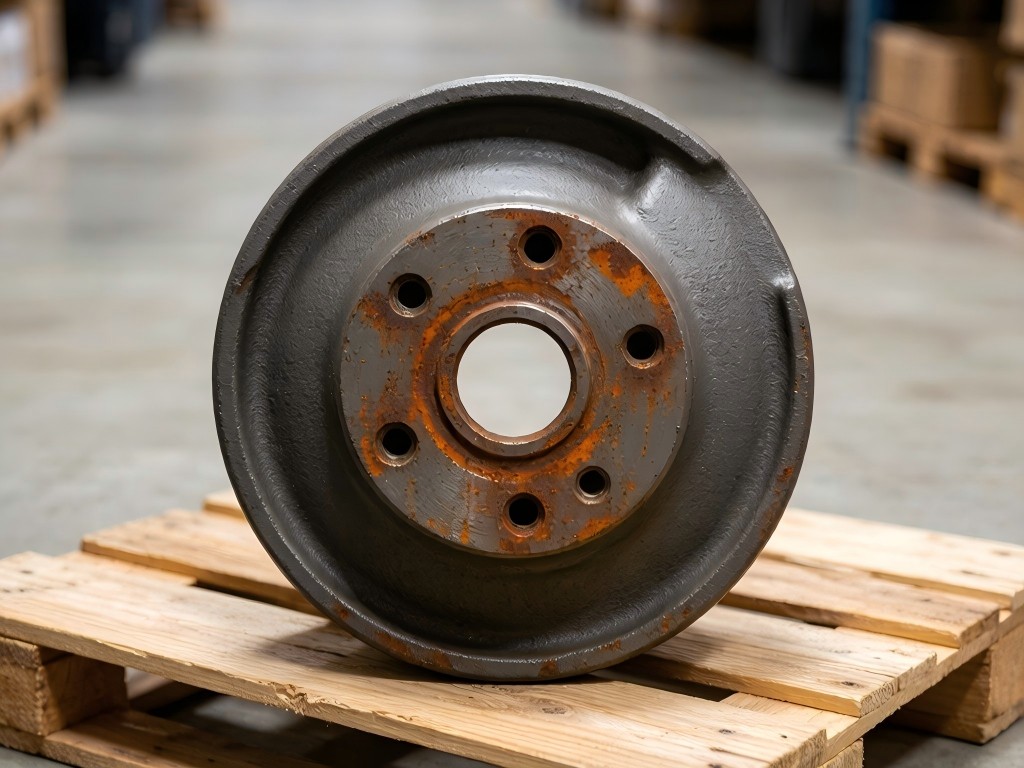
海运后刹车鼓表面锈蚀情况
三、水性防锈的实操逻辑
方案思路很直接:用无油型水性防锈剂替代防锈油。
主材LAC-147D是水基配方。工件从烘干通道出来,表面80到90摄氏度的时候直接喷涂,药剂形成超薄吸附膜,隔绝氧气和水汽。配方没有亚硝酸盐和重金属,出口合规,不用清洗直接装配。同类刹车盘企业量产验证过,不影响制动摩擦性能。
喷涂这块针对中小企业的产线做了简化。维赛协助设计了转运小车——刹车鼓固定在支架上,摩擦面朝上,在烘干下线或质检翻转工位人工局部喷涂,喷完抹布轻擦控制流痕。单件耗材不到50克,没有浸泡浪费。
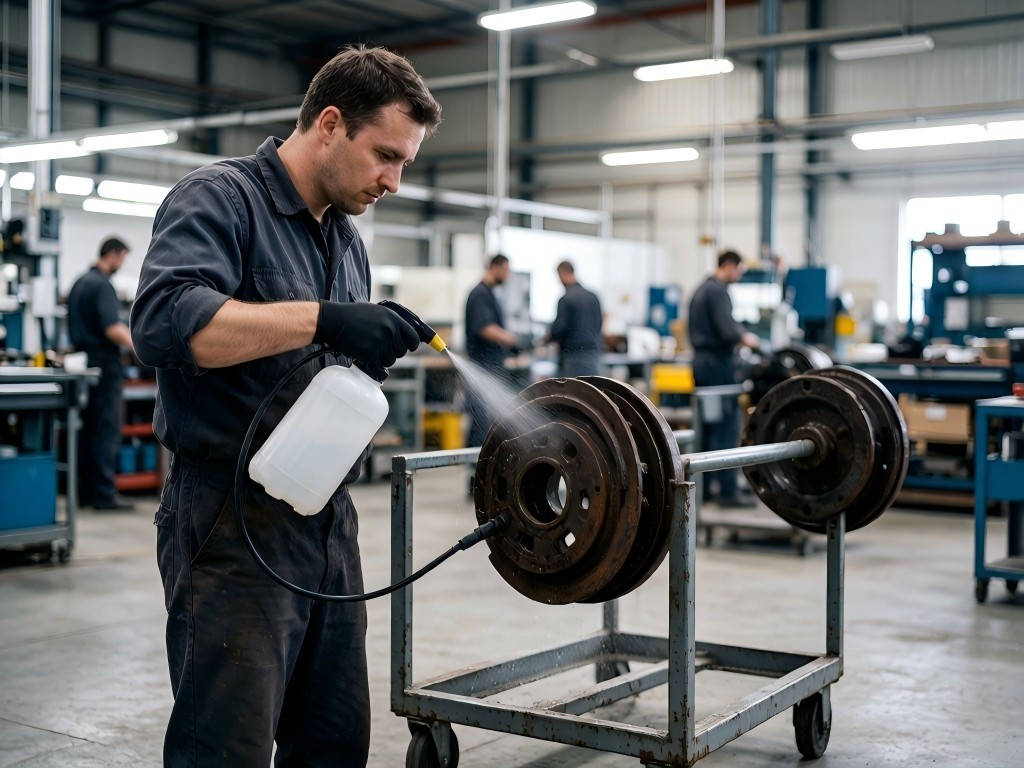
刹车鼓水性防锈剂喷涂工艺
实际操作中也有打磨的过程。维赛在山西给一家客户做现场测试时,先试了20%浓度的147R,有轻微留痕;换15%浓度,还是有痕迹。团队晚上回实验室调配方,第二天一早拿新调的版本回工厂复测。盐雾箱15分钟对比,新配方防锈效果和外观表现综合平衡比较好。客户看过对比数据,当场决定切方案。
四、小结
干车加工配合无油水性防锈剂,对中小批量的灰铁制动件出口来说,是一条能走通的路。不用砸大钱买污水处理设备,耗材成本可控,防锈效果经得起海运考验。
低价粗放的防锈路子在外贸市场已经过时了。稳定和外观,两样都得有。免费技术咨询:13902017015。
Copyright ©天津维赛科技发展有限公司 版权所有 津ICP备18009178号-1
全国服务电话:400-168-3278 传真:022-59526559技术咨询:13902017015(微信同号)网站地图
 在线客服